


Các thành phần của máy cưa vòng kim loại, được giải thích từng phần
Khung, đầu cưa, bộ truyền động, dẫn hướng, lực căng, êtô, chất làm mát và bộ điều khiển — hướng dẫn từng bộ phận dành cho người mua và người vận hành, được viết từ xưởng sản xuất thay vì danh mục.
Hầu hết các lỗi đổ lỗi cho người vận hành đều là lỗi linh kiện. Khi vết cắt lệch ra khỏi hình vuông nửa milimet trên thanh 200 mm, thủ phạm thường gặp là thanh dẫn hướng lưỡi bị mòn, tay dẫn hướng đặt quá xa phôi hoặc đầu cưa hạ xuống dưới lực không kiểm soát được. Khi các lưỡi dao gãy sớm hơn bình thường vài tuần, dấu vết sẽ dẫn đến lực căng, chất làm mát hoặc bước răng - hầu như không bao giờ xảy ra với người thợ máy bất cẩn.
Đó là lý do thực tế để tìm hiểu những thành phần này: mọi con số hiệu suất trên báo giá - độ vuông góc, tuổi thọ lưỡi dao, độ hoàn thiện, số lần cắt mỗi giờ - đều được tạo ra bởi một bộ phận thực hiện một công việc. Sử dụng bất kỳ máy nào theo một thứ tự cố định, đặt một câu hỏi cụ thể về từng bộ phận và khả năng thực sự của nó sẽ bộc lộ rất lâu trước lần cắt thử đầu tiên.
Khung và đầu cưa: Nơi quyết định độ cứng
Khung là tài liệu tham khảo của máy. Một bệ thép được hàn, giảm ứng suất mang êtô, đỡ phôi và hấp thụ rung động mà nếu không sẽ truyền vào mặt cắt. Nếu khung bị uốn cong, sẽ không có lưỡi dao nào giữ được độ vuông góc trên các phần nặng.
Phía trên giường là đầu cưa - vỏ chứa cả hai bánh xe, thanh dẫn hướng lưỡi cưa và bộ truyền động. Cách thức di chuyển của đầu máy đó sẽ phân biệt các họ máy chính:
- Máy cắt kéo (trục): đầu xoay trên một bản lề — đơn giản và giá cả phải chăng, để cắt nhẹ hơn, không liên tục.
- Máy hai cột: đầu di chuyển trên hai cột dẫn hướng tuyến tính, giữ áp suất lưỡi cắt đều trên chiều rộng phôi; tiêu chuẩn cho việc cắt nặng và chính xác.
- Máy giàn: khung cổng kéo dài phôi và cưa di chuyển trên các mặt cắt ngang rất lớn.
- Máy đứng: lưỡi dao chạy qua bàn làm việc cho phôi dài, đường viền và tấm.
Độ cứng của cột có giá trị ở bất cứ nơi nào lực cắt cao nhất: đầu cột đôi cứng giữ áp suất cấp liệu giống hệt nhau từ răng đầu tiên đến răng cuối cùng, trong khi đầu bản lề uốn cong cho phép lưỡi dao di chuyển khi vết cắt nặng trở nên sâu hơn. Chiếc máy bên dưới được chế tạo chính xác cho nhiệm vụ đó.
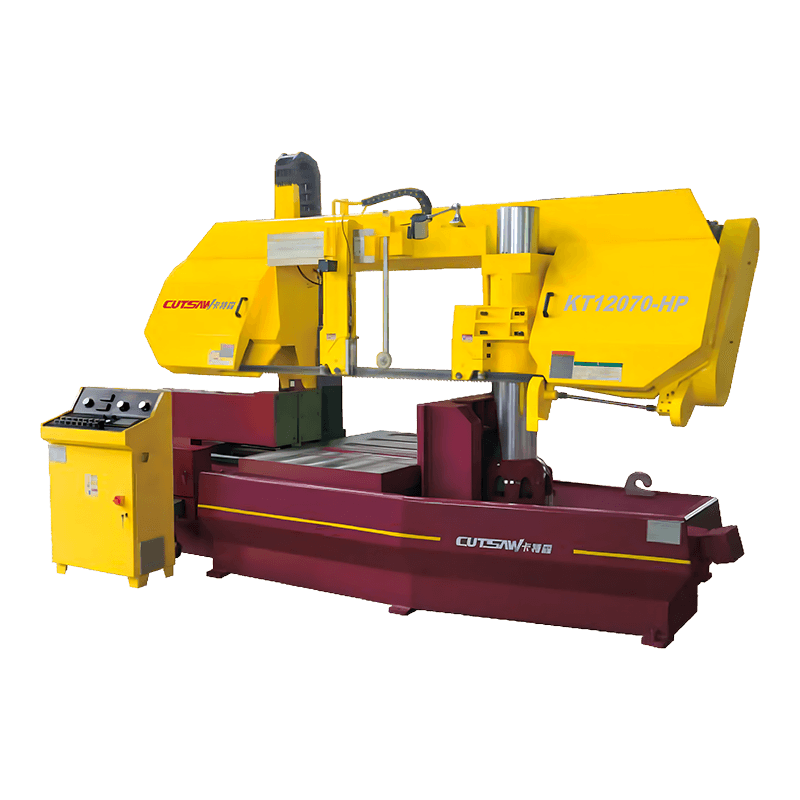 Máy cưa vòng hai cột hạng nặng KT12070-HP Đầu cột đôi giữ cho áp suất cấp liệu không đổi dưới tải cắt nặng, đây chính xác là nhiệm vụ được mô tả ở trên. Cấu trúc cột kép cứng cáp và bàn làm việc ổn định khiến nó trở nên đáng xem xét trong đó vấn đề cần quan tâm là độ lệch của lưỡi dao và khung uốn cong. Xem sản phẩm →
Hướng dẫn của chúng tôi máy cưa băng hai cột bao gồm các loại khung này sâu hơn.
Hệ thống truyền động: Động cơ, bánh xe và tốc độ lưỡi dao
Hai bánh xe đóng vòng lưỡi dao. Bánh dẫn động phía dưới được dẫn động thông qua hộp số; bánh xe chạy không tải phía trên theo dõi lưỡi dao và mang phần cứng căng. Giữa chúng, bộ truyền động - thường là hộp số trục vít trên máy cắt kim loại - nhân mô-men xoắn và giữ tốc độ lưỡi dao ổn định khi chịu tải tối đa.
Điều quan trọng khi so sánh các máy là dải tốc độ chứ không chỉ công suất động cơ. Các lưỡi dao lưỡng kim trên thép nhẹ thường chạy ở tốc độ gần 60-80 mét mỗi phút, thép không gỉ cần ít hơn rõ rệt và nhôm cần nhiều hơn gấp nhiều lần. Bộ truyền động tần số thay đổi cho phép một máy cưa phục vụ cả ba cách chính xác; một cỗ máy có tốc độ cố định lặng lẽ hy sinh tuổi thọ của lưỡi dao hoặc hoàn thiện trên bất kỳ vật liệu nào mà nó không bao giờ được điều chỉnh.
Lưỡi dao, Thanh dẫn hướng và Căng thẳng: Tam giác chính xác
Bản thân lưỡi dao là một bộ phận: một vòng liên tục bằng thép lưỡng kim hoặc thép có đầu cacbua, được chọn theo bước răng sao cho ít nhất ba răng vẫn tham gia vào vết cắt. Nhưng lưỡi dao chỉ hoạt động nếu hai bộ phận hỗ trợ của nó phù hợp.
Thanh dẫn hướng lưỡi - tấm cacbua hoặc cụm con lăn trên cánh tay dẫn hướng có thể điều chỉnh - giữ dầm lưỡi thẳng đứng ngay phía trên vết cắt. Các thanh dẫn hướng bị mòn hoặc các cánh tay cách nhau quá xa, hãy để lưỡi dao xoắn lại; bằng chứng là sự trôi dạt, các mặt vát và sự sứt mẻ răng sớm. Lực căng lưỡi giữ cho dây đai cứng giữa các bánh xe: lực căng thủy lực tự động giữ một giá trị đã đặt, trong khi lực căng bằng tay phụ thuộc vào sự chú ý của người vận hành.
Máy cưa vòng là một vòng thép được kéo căng, dẫn hướng và làm mát liên tục. Khi chất lượng cắt giảm sút, nguyên nhân hầu như luôn là do lực căng, dẫn hướng hoặc nhiệt — theo thứ tự đó.
Hỗ trợ bàn làm việc, Vise và vật liệu
Việc kẹp quyết định độ vuông góc giống như bất kỳ hướng dẫn nào. Tấm kẹp phải giữ phôi cứng chống lại mô-men xoắn cắt và các tấm kẹp thủy lực thực hiện việc đó với lực ổn định trong mỗi chu kỳ — một lý do khiến chúng trở thành tiêu chuẩn trên các máy tự động. Trên các mẫu máy CNC, êtô tự di chuyển để lập chỉ mục thanh cho lần cắt tiếp theo.
Ba chi tiết hỗ trợ xứng đáng được xem xét kỹ lưỡng. Khả năng góc — một êtô quay hoặc đầu xoay — biến một máy thành trạm cắt góc mà không cần thiết lập thứ hai, như trên KT6140X bên dưới. Con lăn hỗ trợ mang mức độ cổ dài với bàn để thanh không thể rung chuyển khi rãnh cắt sâu hơn. Kẹp bó chứa đầy đủ ống hoặc thanh nhỏ, giúp các cửa hàng có khối lượng lớn cắt liên tục mà không cần nạp lại.
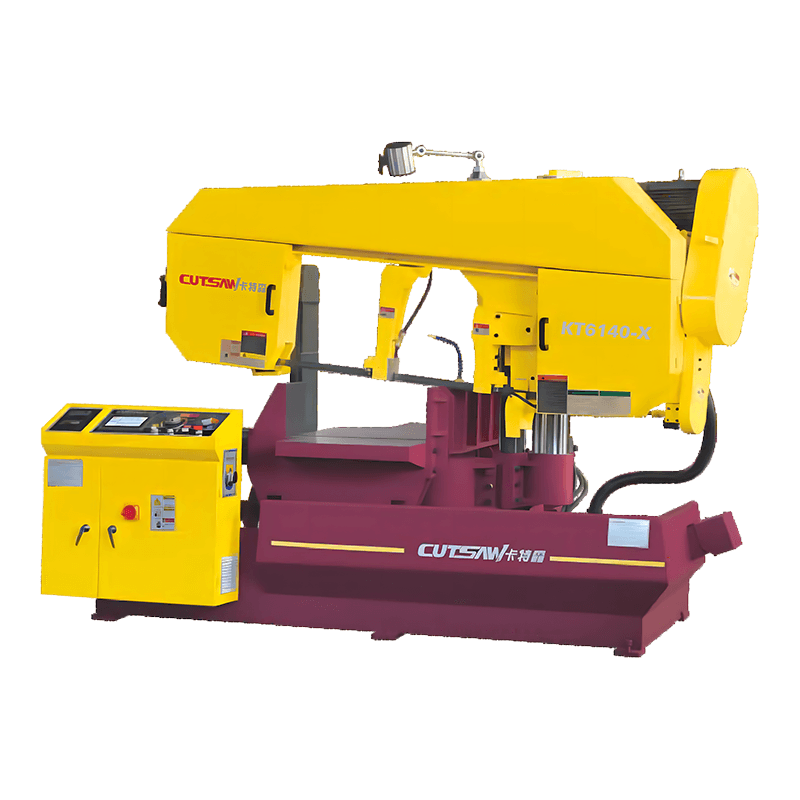 Máy cưa vòng góc cắt kim loại 45 độ KT6140-X Với khả năng cắt góc, chiếc máy này biến một thiết lập đơn lẻ thành một trạm cắt góc, phù hợp với các chi tiết hỗ trợ đã nêu ở trên. Các góc cắt có thể điều chỉnh mang lại các góc xiên chính xác, khiến nó trở thành lựa chọn thiết thực cho các cửa hàng cắt góc mà không cần máy thứ hai. Xem sản phẩm →
Hệ thống làm mát và loại bỏ phoi
Cưa băng là một quá trình quản lý nhiệt. Hệ thống làm mát - máy bơm, bể chứa và vòi phun - tràn vào cả hai mặt của lưỡi dao, hút nhiệt từ các răng và đẩy phoi ra khỏi thực quản để chúng không bị cắt lại. Một bàn chải dây ở bánh dẫn động sẽ làm sạch dải trên mỗi vòng quay; các máy tự động lớn hơn bổ sung thêm một băng tải phoi để làm sạch phoi mà không cần ngừng sản xuất.
Thủy lực và Điều khiển: Từ Bán tự động đến CNC
Bộ nguồn thủy lực là cơ của máy: nó hạ thấp đầu, kẹp êtô và tác dụng lực cấp liệu. Các mô hình cơ bản điều tiết nguồn cấp dữ liệu bằng van dòng chảy; điều khiển tải không đổi thay vào đó, giám sát lực cản cắt và điều chỉnh áp suất cấp liệu theo thời gian thực, bảo vệ lưỡi dao và lớp hoàn thiện khi mặt cắt ngang thay đổi ở giữa đường cắt.
Phía trên đó là các thành phần tự động hóa. Một máy bán tự động sẽ thực hiện chu kỳ cắt nhưng chờ người vận hành tải. Máy CNC hoàn toàn tự động bổ sung nguồn cấp dữ liệu servo, bộ điều khiển khả trình và HMI để cắt chiều dài, số lượng và lồng ghép; các mẫu như KT560NC dưới đây bổ sung thêm hệ dẫn động bánh xe tần số thay đổi để tốc độ lưỡi dao và tốc độ tiến dao có thể phù hợp với từng công việc.
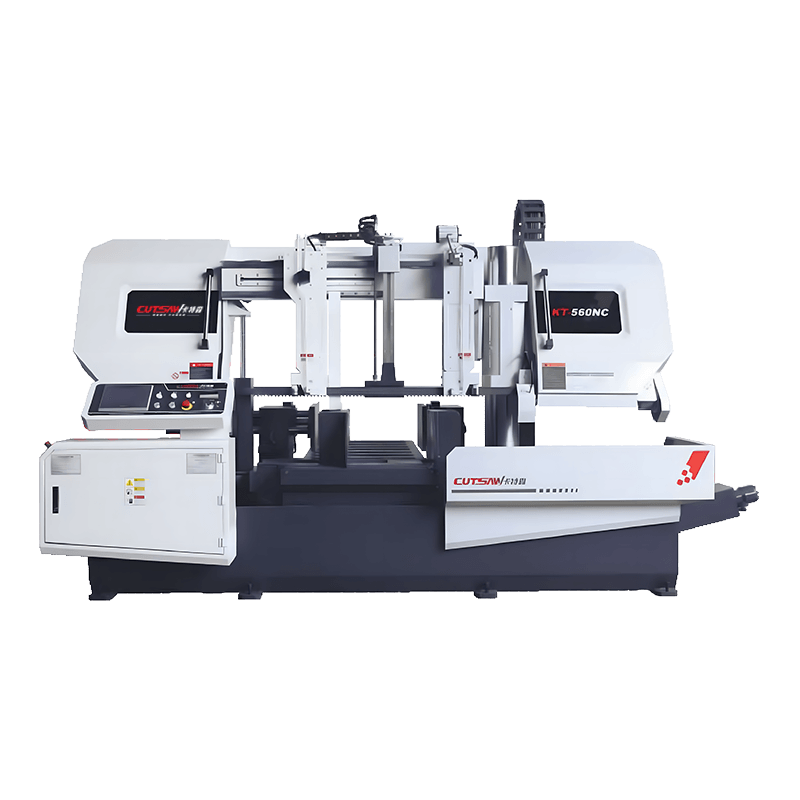 Máy cưa vòng ngang CNC hoàn toàn tự động KT-560NC Là một mẫu máy hoàn toàn tự động với nguồn cấp dữ liệu servo, điều khiển có thể lập trình và dẫn động bánh xe có tần số thay đổi, chiếc máy cưa này phù hợp với các bộ phận tự động hóa đã thảo luận ở trên. Nó cho phép người vận hành điều chỉnh tốc độ lưỡi cắt và lượng tiến dao cho từng công việc trong khi cắt chiều dài và số lượng cắt mà không cần giám sát. Xem sản phẩm →
Danh sách kiểm tra thành phần: Những điều cần xác minh trước khi mua
Sử dụng bản đồ thành phần làm trình tự kiểm tra. Bảng dưới đây tóm tắt tám nhóm và các bước kiểm tra cho thấy tình trạng thực sự của chúng trên sàn trình diễn.
| thành phần | Nó làm gì | Những gì cần kiểm tra trước khi mua |
|---|---|---|
| Giường và khung | Mang êtô và phôi, hấp thụ rung động | Kết cấu hàn, giảm căng thẳng; san lấp mặt bằng cơ sở chính xác |
| Đầu cưa và cột | Đầu dẫn hướng di chuyển, bánh xe mang và dẫn hướng | Cột đôi hoặc trục quay cứng nhắc; xuống dốc trơn tru, có kiểm soát |
| Bánh dẫn động và bánh xe chạy không tải | Hình thành và dẫn động vòng lưỡi dao | Kích thước và căn chỉnh bánh xe; theo dõi lưỡi ổn định |
| Động cơ và hộp số | Cung cấp mô-men xoắn và tốc độ lưỡi cắt | Phạm vi tốc độ hoặc VFD phù hợp với hỗn hợp vật liệu của bạn |
| Hướng dẫn lưỡi và độ căng | Giữ cho lưỡi dao thẳng đứng | Hướng dẫn cacbua hoặc con lăn; kiểm soát căng thẳng thủy lực |
| Vise và hỗ trợ vật chất | Kẹp và lập chỉ mục phôi | Lực ép thủy lực; khả năng góc; con lăn hỗ trợ |
| Xử lý chất làm mát và chip | Kiểm soát nhiệt và sơ tán phoi | Độ che phủ của vòi phun trên cả hai lần chạy lưỡi dao; kích thước bể; băng tải chip |
| Thủy lực và CNC | Lực lượng quản lý nguồn cấp dữ liệu và tự động hóa | Kiểm soát tải không đổi; nguồn cấp dữ liệu servo; Chức năng HMI |
Khớp các thành phần với danh sách cắt của bạn
Kiến thức thành phần biến một danh mục thành một quyết định. Cắt các thanh rắn lớn cả ngày? Độ cứng của cột và nguồn cấp dữ liệu không đổi chiếm ưu thế. Cắt ống nhỏ theo bó? Tự động nạp và kẹp bó quan trọng hơn công suất đỉnh. Khớp góc cho khung? Một vise xoay sẽ loại bỏ toàn bộ thiết lập thứ hai. Tấm, dầm và kết cấu dài hướng về bố cục thẳng đứng.
Chúng tôi xây dựng từng bố cục trong nhà như một Nhà sản xuất máy cưa vòng CNC có trụ sở tại Chiết Giang, Trung Quốc - sản xuất từ năm 2000, với công suất hàng năm là 3.600 máy và có chứng nhận ISO 9001 và CE sau mỗi lô hàng. Hãy cho chúng tôi biết vật liệu, kích thước phần và khối lượng hàng ngày của bạn và chúng tôi sẽ ánh xạ từng lựa chọn thành phần vào danh sách cắt của bạn thay vì theo cuộc đua đặc điểm kỹ thuật.
Đi từng máy ứng cử viên theo cùng một thứ tự: khung, đầu, bánh xe, dẫn động, dẫn hướng, độ căng, vise, chất làm mát, bộ điều khiển. Yêu cầu nhà cung cấp chứng minh từng bộ phận ở trạng thái tải thực chứ không phải ở chế độ không tải và giải thích lý do tại sao mỗi bộ phận lại có kích thước như vậy. Chiếc máy trả lời rõ ràng là chiếc máy vẫn sẽ tiếp tục hoạt động trong nhiều năm kể từ bây giờ.


